PORTAFOLIO TÉCNICO / ENSAYOS NO DESTRUCTIVOS
Elegir el método correcto cambia la calidad de la información.
VT, PT, MT y UT son técnicas complementarias. Se seleccionan en función del material, la discontinuidad buscada, la geometría del componente, el acceso disponible y los requisitos del proyecto.
01 / MÉTODOS
Capacidades de inspección.
Accedé al alcance, principio físico, aplicaciones, secuencia de examen y limitaciones de cada método.
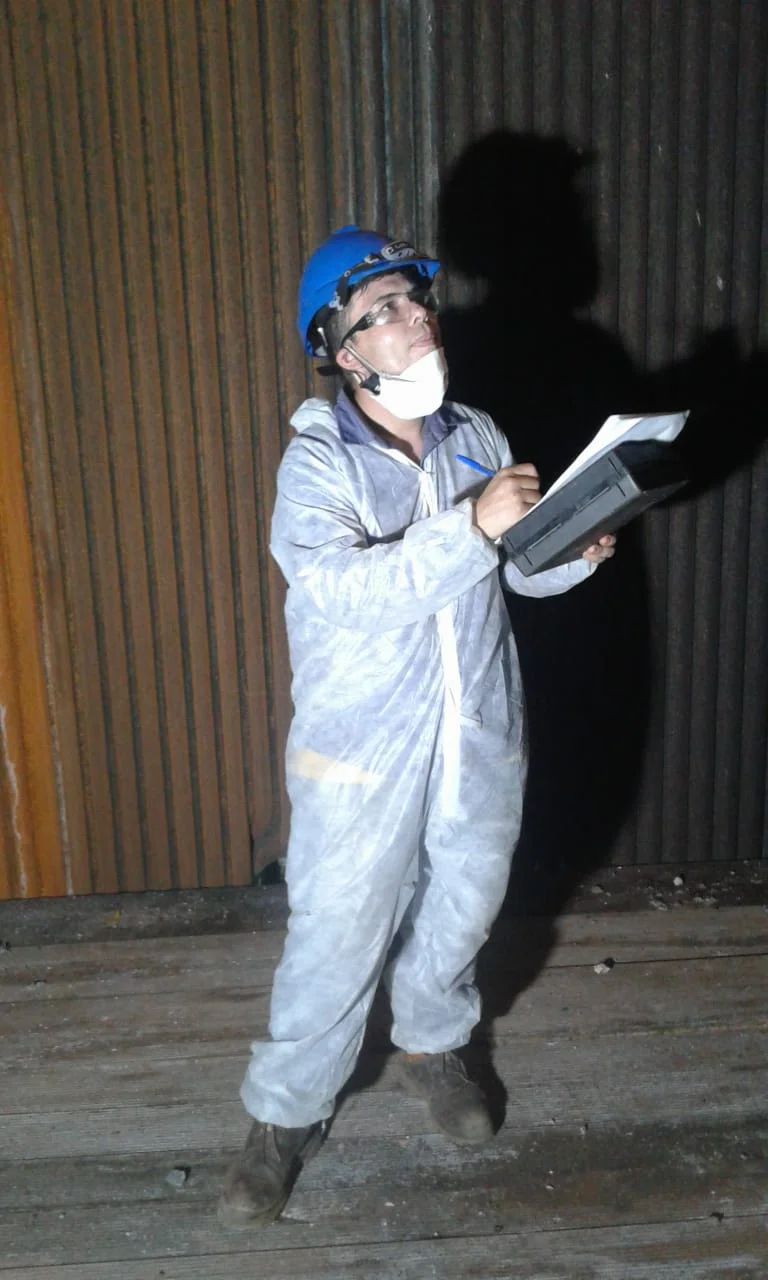
Inspección visual
Evaluación de características visibles, condición superficial, geometría, alineación y aspectos observables de soldaduras y componentes.
Ver alcance y aplicación →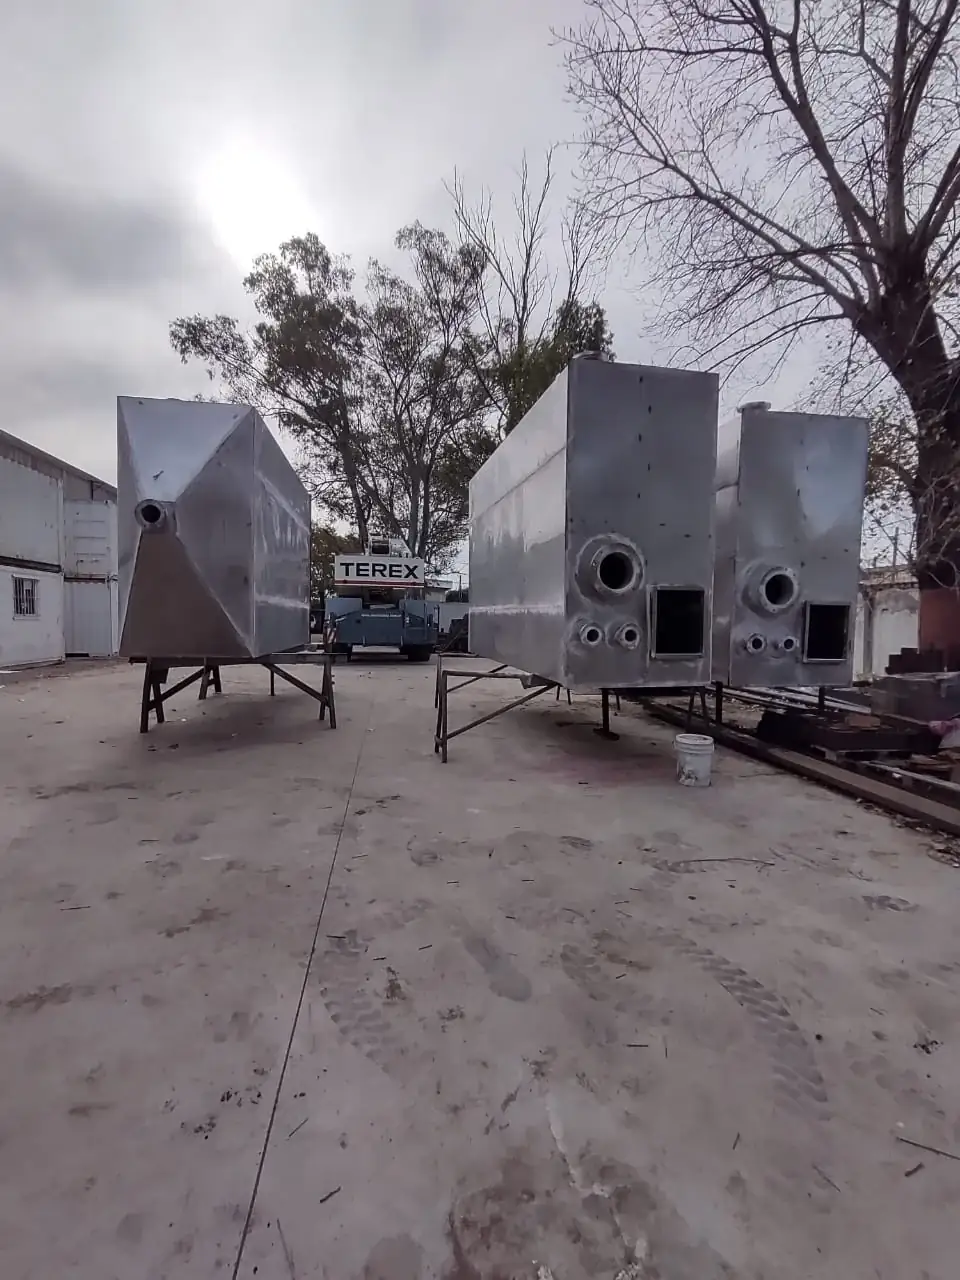
Líquidos penetrantes
Detección de discontinuidades abiertas a la superficie mediante penetración capilar y revelado de indicaciones.
Ver alcance y aplicación →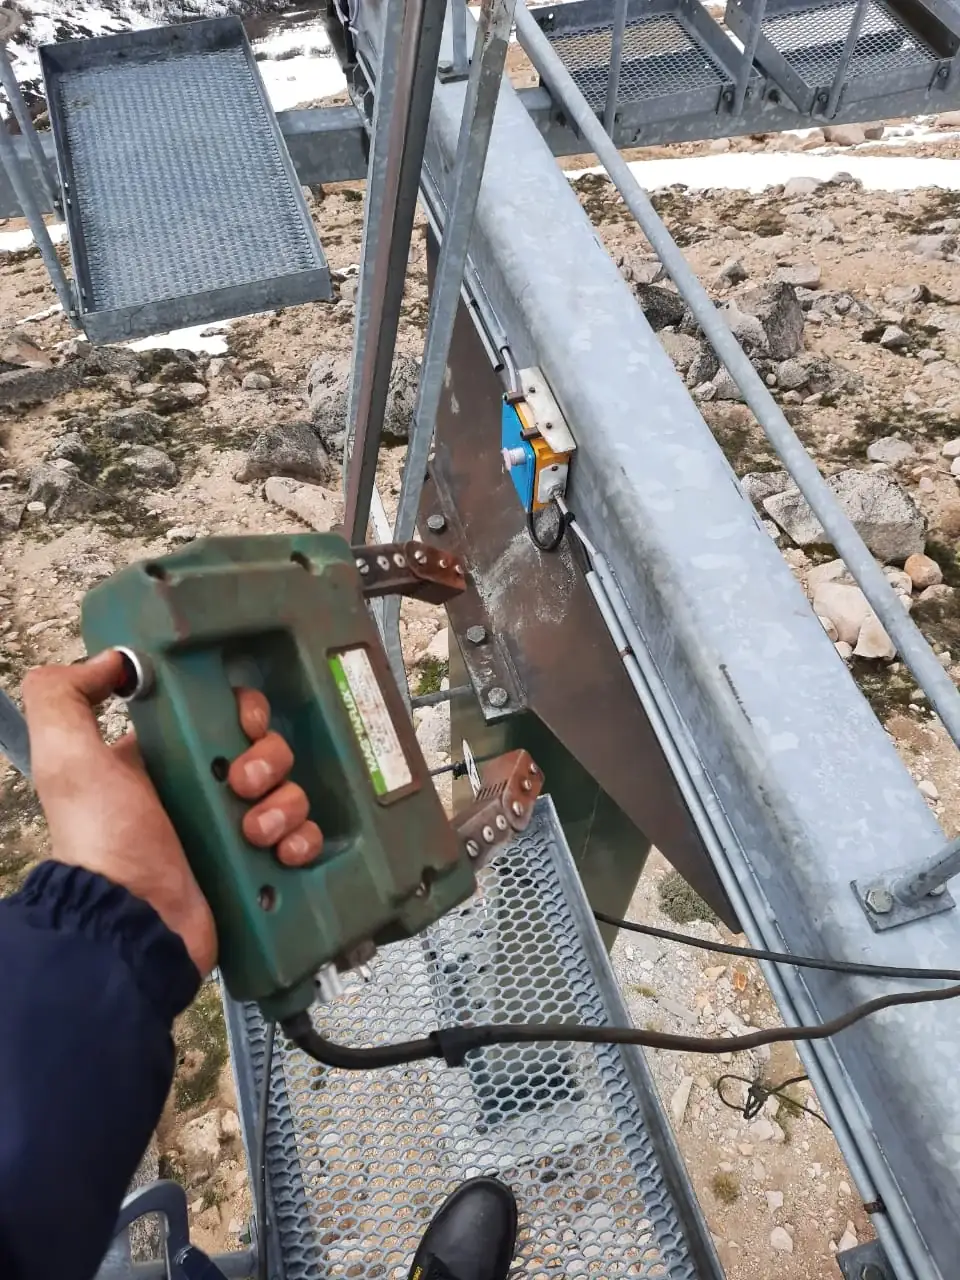
Partículas magnéticas
Detección de indicaciones superficiales y cercanas a la superficie en materiales ferromagnéticos.
Ver alcance y aplicación →
Ultrasonido
Medición de espesores y examen de discontinuidades internas mediante propagación y recepción de ondas acústicas.
Ver alcance y aplicación →02 / GUÍA DE SELECCIÓN
Qué puede responder cada método.
| Método | Material / condición | Indicación objetivo | Condición clave |
|---|---|---|---|
| VT | Superficies accesibles o sistemas ópticos remotos | Discontinuidades y anomalías visibles, geometría, perfil y corrosión superficial observable | Visibilidad, iluminación, acceso y criterio de inspección |
| PT | Materiales no porosos, compatibles y con superficie accesible | Discontinuidades abiertas a la superficie | Limpieza y apertura superficial; no detecta defectos cerrados internos |
| MT | Materiales ferromagnéticos | Discontinuidades superficiales y cercanas a la superficie | Posibilidad de magnetizar correctamente el área y orientar el campo |
| UT | Materiales que permitan propagación ultrasónica y acoplamiento | Espesor, laminaciones y discontinuidades internas según técnica y geometría | Calibración, acceso, acoplamiento, superficie y configuración |
La tabla es una guía de orientación, no un procedimiento ni una matriz de aceptación. La aptitud final se confirma para cada componente y código de referencia.
03 / DOCUMENTACIÓN
La inspección debe poder explicarse después.
El registro técnico debe permitir reconstruir qué se examinó y en qué condiciones: identificación del componente, zona evaluada, método, procedimiento o referencia, condiciones relevantes, indicaciones observadas y criterio utilizado cuando esté definido.
La extensión del informe depende del requerimiento y del alcance acordado. No se debe confundir un registro de inspección con una certificación global del equipo o de la instalación.
04 / PRÓXIMO PASO
Definamos la pregunta técnica.
Indicá qué componente necesitás examinar, de qué material está construido y qué tipo de información buscás obtener.