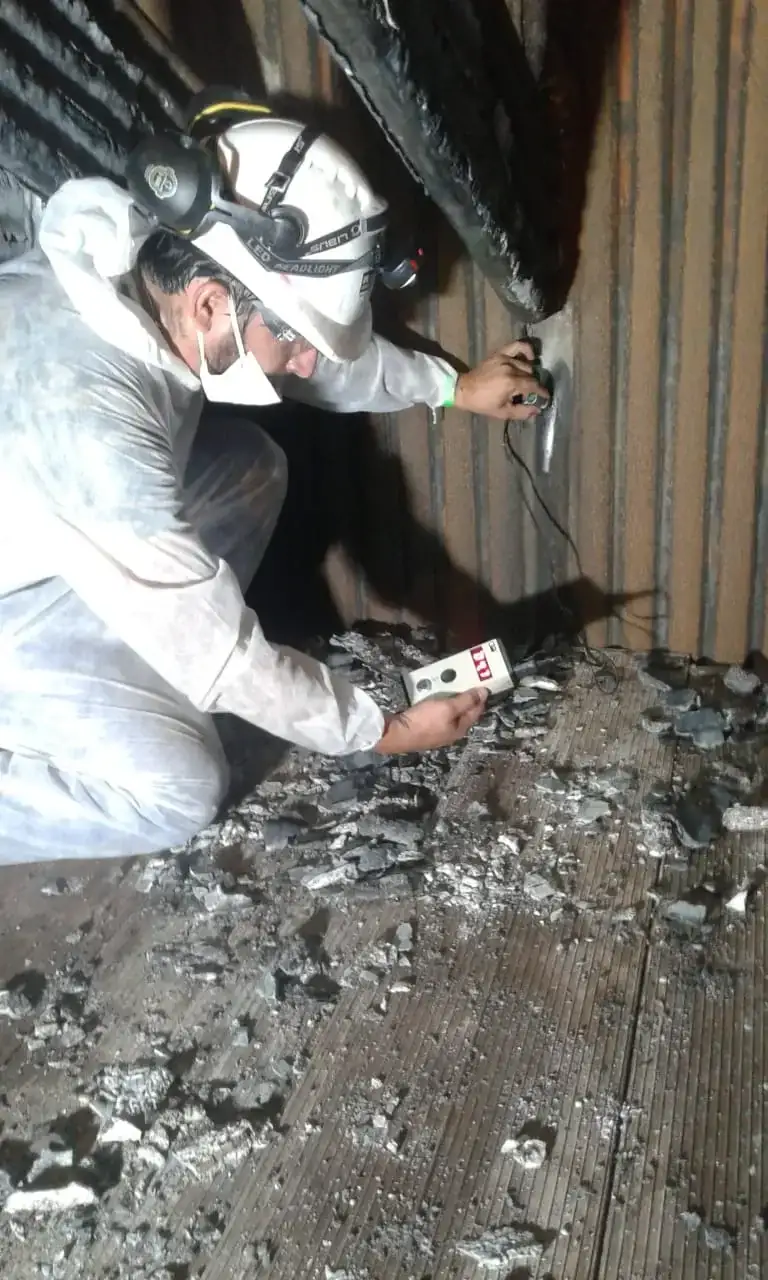
El ensayo ultrasónico convencional utiliza ondas acústicas de alta frecuencia para medir espesores y examinar el interior de materiales. Según el equipo, palpador, geometría y procedimiento, permite evaluar pérdida de espesor, laminaciones y reflectores internos.
Medición de espesores y examen ultrasónico
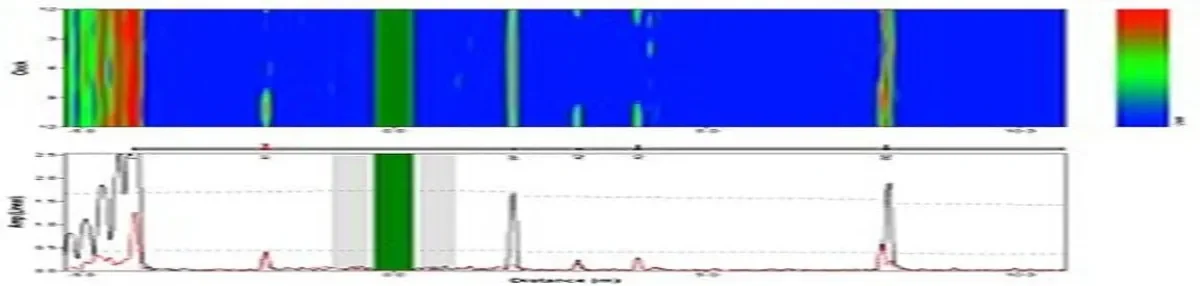
La inspección ultrasónica combina medición, respuesta acústica y registro. La visualización B-scan/A-scan y la medición de espesores ayudan a interpretar el examen dentro de la cobertura definida.
Aplicaciones del método
- Medición de espesores remanentes en recipientes, cañerías y estructuras.
- Examen ultrasónico de materiales y soldaduras.
- Relevamientos de corrosión con puntos o grillas de medición definidas.
- Evaluación localizada de componentes con acceso desde una superficie.
Factores que influyen en el resultado
Material, velocidad acústica, atenuación, rugosidad, curvatura, espesor, temperatura, acoplamiento, tipo y orientación del reflector, frecuencia y configuración del palpador. Una ausencia de indicación no demuestra por sí sola ausencia de discontinuidades: la cobertura y sensibilidad deben quedar documentadas.
Procedimientos, criterios y registros
El procedimiento y los criterios de aceptación se acuerdan conforme al código, especificación o contrato aplicable, que puede incluir ASME Section V, normas ASTM o requisitos propios del cliente. El informe debe identificar equipo, calibración, ubicación, resultados y limitaciones.
Artículos relacionados
- UT convencional o Phased Array: cómo elegir el método para una soldadura
- Medición de espesores por UT: cómo planificar un relevamiento de corrosión
Información inicial para evaluar el trabajo
Para evaluar el trabajo, indicá si el objetivo es medir espesores o examinar una soldadura, el tipo de componente y la ubicación general. Si la configuración de UT todavía no está definida, puede determinarse al revisar las condiciones del examen.
Guía técnica especializada · Ultrasonido industrial (UT)
Criterios de aplicación, calibración y control del ensayo UT
La aplicación de UT depende de lo que se necesita medir o examinar. Esta página describe sus usos, las variables de control y las condiciones necesarias para obtener resultados interpretables.
Descripción y alcance del método
El ultrasonido industrial utiliza ondas acústicas de alta frecuencia para obtener información sobre el espesor o la condición interna de un material. La técnica permite investigar pérdida de pared, laminaciones y reflectores internos cuando existe una configuración adecuada. Su valor no reside en “ver a través” del material de manera ilimitada, sino en formular una pregunta concreta, establecer cobertura y sensibilidad, y documentar qué volumen o superficie fue efectivamente examinado.
Principio de funcionamiento
El transductor convierte energía eléctrica en vibración mecánica y recibe ecos producidos por interfaces o reflectores. El tiempo de tránsito, la amplitud, la forma de onda y la respuesta del sistema se interpretan considerando velocidad acústica, acoplamiento, frecuencia, atenuación y geometría. En medición de espesores, el tiempo de recorrido se relaciona con el espesor mediante una velocidad apropiada y una calibración válida.
Cuándo se utiliza el método
UT puede resultar adecuado para medición de espesores remanentes, seguimiento de corrosión, evaluación localizada de materiales y examen de soldaduras o componentes. La elección depende de material, espesor, curvatura, accesibilidad, rugosidad, temperatura, condición superficial y orientación esperada de las discontinuidades. No debe seleccionarse únicamente porque sea una técnica conocida o porque permita acceder desde una cara.
Modalidades y configuración
El alcance puede contemplar medición puntual, relevamiento por grilla, mapeo de espesores, examen con haz recto o angular y registros A-scan o B-scan cuando el equipo y el procedimiento lo permitan. Cada modalidad responde a objetivos distintos: una lectura puntual no equivale a un mapa, y un examen de soldadura no equivale a una medición de corrosión.
Equipamiento y variables de control
La configuración puede incluir instrumento ultrasónico, palpador compatible, cables, acoplante, bloques o patrones de referencia y elementos de preparación superficial. Deben definirse frecuencia, diámetro y tipo de palpador, rango, ganancia, retardo, velocidad acústica, calibración, resolución y condiciones de contacto. El equipamiento concreto se confirma para cada trabajo; esta descripción no constituye inventario ni certificación de disponibilidad.
Planificación y ejecución
Antes del examen se identifican componente, material, geometría, zonas, accesos, temperatura y objetivo. Se revisan procedimiento y criterios; se verifica el instrumento; se prepara la superficie cuando corresponde; se ejecutan lecturas o barridos según una secuencia trazable; y se registran ubicación, condiciones, valores e incidencias. Si una zona no puede examinarse, la limitación debe quedar explícita.
Interpretación de resultados
Una indicación es una respuesta del sistema que requiere análisis; no es automáticamente un defecto ni una conclusión de aptitud. La interpretación considera señal, ubicación, orientación, geometría, ruido, calibración y cobertura. Los resultados pueden incluir espesores, mapas, registros, indicaciones evaluadas y zonas no examinadas. La aceptación se determina exclusivamente con el código, especificación o contrato aplicable.
Normas, competencia y trazabilidad
La práctica puede estar gobernada por ASME BPVC Section V, normas ASTM u otros documentos técnicos incorporados por el contrato. Deben confirmarse edición, técnica, procedimiento, requisitos de demostración y nivel de calificación del personal. La mención de una norma no significa que cualquier criterio de aceptación esté contenido en ella: el documento de construcción o la especificación puede establecerlo por separado.
Aplicaciones, límites y seguridad
Puede emplearse en petróleo y gas, energía, petroquímica, fabricación, mantenimiento y estructuras, siempre que el material y la geometría sean compatibles. Limitaciones como corrosión irregular, recubrimientos, alta atenuación, acceso unilateral, superficies rugosas o geometrías complejas pueden afectar el resultado. El trabajo en planta requiere coordinación de permisos, riesgos, aislamiento y condiciones operativas.
Informe y entregables
Según el alcance acordado, el entregable puede incluir identificación del activo, procedimiento y configuración, calibraciones, ubicaciones, lecturas, registros, limitaciones y conclusión respecto del criterio especificado. La consulta inicial puede indicar si se requieren mediciones de espesor o examen de soldaduras, el tipo de componente y la ubicación general. La configuración se define al revisar el alcance técnico. Consultar por este servicio.
REFERENCIAS DE CONSULTA · FUENTES OFICIALES
Normas y fuentes oficiales para ultrasonido (UT)
Las referencias se deben seleccionar conforme al objetivo del examen, el activo, el material, la edición exigida por el contrato y la jurisdicción. La mención de una norma no implica que resulte aplicable de forma universal ni que la norma, por sí sola, certifique a ECOENDI.
- ASME BPVC Section V — Non-destructive Examination.
- ASTM — catálogo oficial de normas END.
- ISO 9712:2021 — cualificación y certificación de personal END.
La aplicabilidad de cada norma se confirma para el activo, contrato, jurisdicción y edición vigente. Los enlaces conducen a organismos emisores o catálogos oficiales; no significan que todas las referencias resulten exigibles en este trabajo. Los textos normativos completos pueden estar sujetos a licencia.
La documentación de clientes se comparte únicamente cuando el proyecto lo requiere y bajo condiciones acordadas. Consultá la Política de Confidencialidad Técnica e Industrial y la Política de Privacidad. Para iniciar una consulta, utilizá el formulario comercial con datos generales; no adjuntes planos ni informes reservados.